 EN
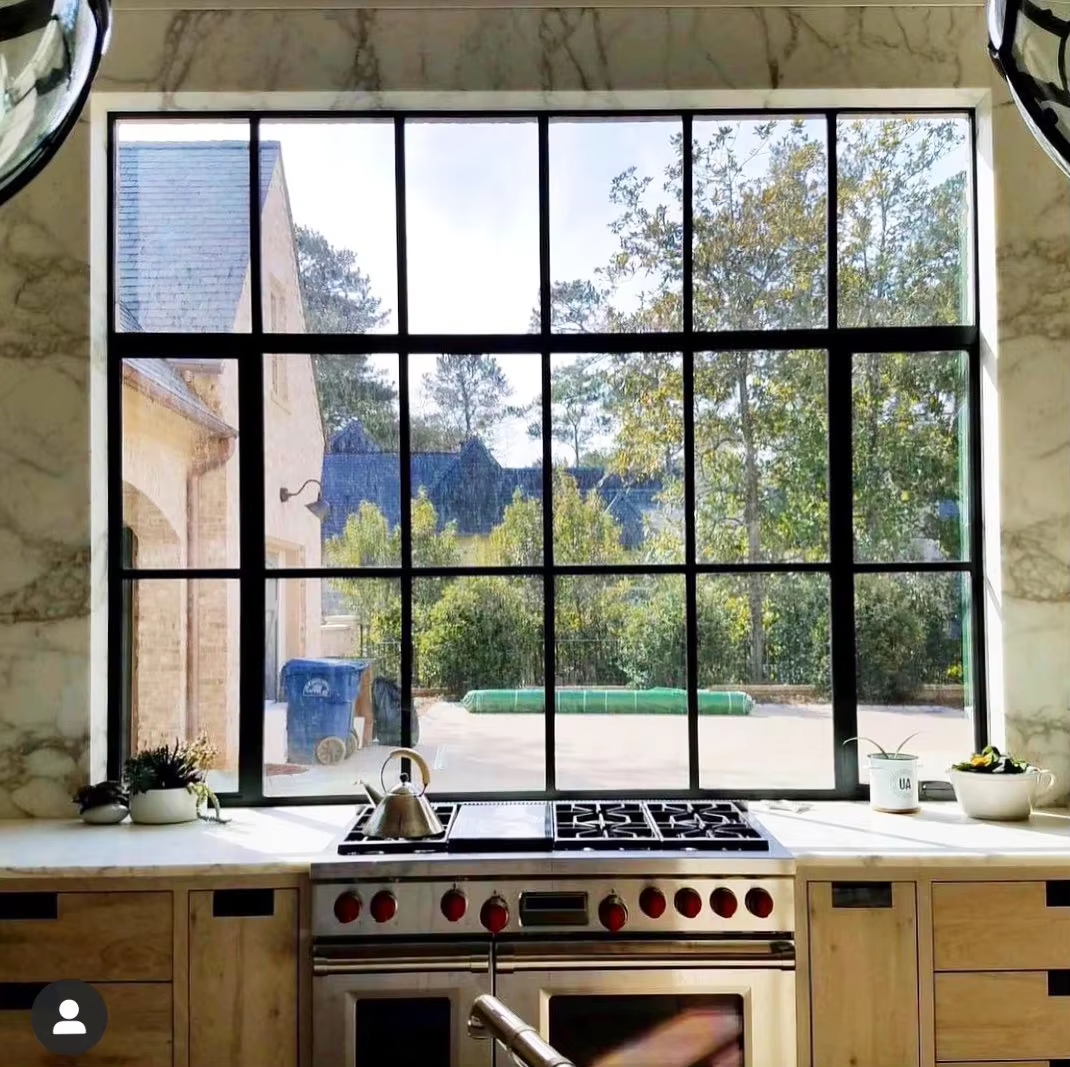
Desempeño e lonxevidade dun marco de xanela de acero suave dependen moito dos procesos de fabricación aplicados durante a produción. Desde a preparación do material ata o acabado, cada etapa de fabricación inflúe na durabilidade, aparencia, resistencia á corrosión, facilidade de instalación e valor global. Comprender estes procesos axuda aos profesionais da construción, contratistas e xestores de instalacións a tomar decisións informadas sobre a selección de materiais e os requisitos de mantemento a longo prazo do edificio.
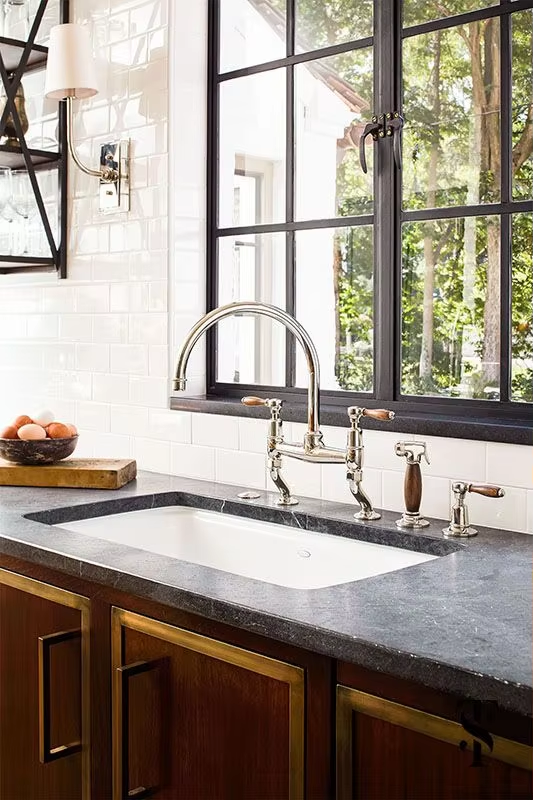
As decisións de fabricación afectan directamente o acero doce xanela de Aceiro capacidades de protección contra a corrosión do marco, a complexidade da instalación e o custo en comparación co aluminio, que determina moitas decisións de adquisición. A elección das técnicas de conformado, as normas de soldadura, os métodos de tratamento superficial e as aplicacións de acabado determinan se un marco de xanelas de aceiro doce funcionará de forma fiable durante décadas ou precisará dunha substitución prematura. Este artigo explora os procesos críticos de fabricación que condicionan o rendemento dos marcos de xanelas de aceiro doce tanto en aplicacións residenciais como comerciais.
Preparación do aceiro e técnicas de conformado de marcos
Selección de material e preparación da materia prima
A base da fabricación de marcos de fiestra de aceiro doce de calidade comeza coa selección de materias primas. Os fabricantes obtén bobinas ou láminas de aceiro doce que cumpran as normas correspondentes, e despois sométense a limpeza superficial, recorte das bordas e verificación do grosor. A pureza e a composición do aceiro base inflúen directamente na integridade estrutural do marco de fiestra de aceiro doce e na súa capacidade de unirse a revestimentos protexentes. A preparación adecuada do stock elimina a folla de laminación, o óxido e os contaminantes que, doutro modo, comprometerían a calidade da soldadura e a adhesión do revestimento. Esta etapa establece a consistencia dimensional que afecta á precisión da guía de instalación do marco de fiestra de aceiro doce e ao rendemento do axuste no campo.
Procesos de laminación en frío e laminación en quente
As instalacións de fabricación empregan técnicas de laminación en frío ou laminación en quente para formar o acero plano en perfís de marco. A laminación en frío produce marcos con tolerancias dimensionais máis estreitas e superficies máis lisas, mellorando a protección contra a corrosión dos marcos de xanelas de acero doce ao proporcionar áreas uniformes para a aplicación do revestimento. A laminación en quente, aínda que é máis rápida e económica, pode deixar lixeiras variacións na superficie que os fabricantes deben resolver mediante operacións adicionais de esmerilado ou pulido. O método de conformación escollido inflúe no cálculo do custo do marco de xanela de acero doce fronte ao aluminio, xa que os perfís laminados en frío produtos teñen prezos máis altos pero ofrecen unha precisión e calidade de acabado superiores. As operacións de plegado con frentes de presión e conformación por laminación dobran e dan forma ao acero preparado para obter as esquinas dos marcos, os umbrais e as configuracións das montantes que definen o conxunto final da xanela.
Soldadura, unión e montaxe estrutural
Normas de soldadura e control de calidade
A soldadura representa unha fase crítica na fabricación na que se unen as seccións do bastidor para formar conxuntos completos. A produción moderna de bastidores de fiestras en acero suave emprega soldadura robótica ou semiautomática, utilizando procesos MIG, TIG ou por varilla, segundo a complexidade do perfil do bastidor e os requisitos de volume de produción. A guía de instalación de bastidores de fiestras en acero suave salienta que soldaduras de alta calidade eliminan concentracións de tensión e puntos febles susceptibles á corrosión prematura. Os fabricantes deben controlar a entrada de calor, as velocidades de arrefriamento e a penetración da soldadura para evitar deformacións e fragilidade que comprometan o rendemento estrutural. Os tratamentos posteriores á soldadura para aliviar as tensións melloran a durabilidade a longo prazo do bastidor de fiestras en acero suave ao reducir as tensións residuais que se acumulan durante a montaxe.
Deseño das unións e métodos de montaxe
O deseño das unións do bastidor inflúe directamente tanto na resistencia estrutural como na efectividade da protección contra a corrosión dos bastidores de fiestras de acero doce. Os procesos de fabricación que minimizan as zonas de superposición e eliminan as fendas reducen as zonas de acumulación de auga onde se inicia a corrosión. Algúns fabricantes empregan unións atornilladas ou remachadas en vez de soldadas para certas aplicacións, aínda que a construción soldada domina a produción moderna de bastidores de fiestras de acero doce. As secuencias de montaxe afectan a se quedan tensións internas no bastidor antes da aplicación do revestimento. A preparación adecuada das unións —incluída o control das folgas, a precisión do axuste e a limpeza— garante que os posteriores procesos de revestimento alcancen unha cobertura completa e adhesión arredor de todas as zonas soldadas.
Tratamentos superficiais e sistemas de acabado
Selección e tecnoloxía de aplicación de revestimentos
O sistema de acabado representa o mecanismo principal de defensa contra a corrosión dos marcos de xanelas de aceiro doce e inflúe considerablemente no custo dos marcos de xanelas de aceiro doce en comparación coa proposta de valor do aluminio. Os fabricantes aplican múltiples capas de revestimento—normalmente imprimación, capas intermedias e capa superior—mediante métodos de pulverización, pincel ou inmersión. Os revestimentos de poliuretano, poliéster e epóxido son opcións comúns, cada un deles ofrece diferente resistencia ambiental, retención de brillo e requisitos de mantemento. A guía de instalación dos marcos de xanelas de aceiro doce recomenda especificar o grosor e o tipo de revestimento en función das condicións climáticas locais, da exposición costeira e da localización prevista do edificio. As tecnoloxías avanzadas de revestimento, incluídos o revestimento en po e os sistemas epóxidos de dúas compoñentes, ofrecen unha durabilidade superior en comparación cos revestimentos de pintura de capa única, aínda que incrementan os custos de fabricación e o tempo de produción.
Preparación da superficie antes da aplicación do revestimento
A preparación efectiva da superficie antes da aplicación do revestimento é imprescindible para lograr unha protección fiable contra a corrosión dos marcos de ventá de acero suave durante todo o ciclo de vida do produto. As instalacións de fabricación empregan a limpeza por chorros con areia, grava ou granalla abrasiva para eliminar a capa de laminación, os residuos da soldadura e a ferruxa ata un estándar de limpeza especificado, normalmente SSPC-SP6 ou equivalente. Os procesos de limpeza química que utilizan solucións alcalinas ou ácidas eliminan os aceites residuais e outros contaminantes que a limpeza por chorros non pode eliminar por si soa. Unha preparación inadecuada da superficie compromete directamente a adherencia do revestimento e acelera a súa falla, polo que este paso de fabricación é esencial para o rendemento a longo prazo. O momento entre a limpeza e a aplicación do revestimento é crítico: os fabricantes deben aplicar as capas de imprimación dentro de ventás de tempo estritas para evitar a formación de ferruxa superficial, que deteriora a adherencia.
Verificación da calidade e probas de rendemento
Inspección dimensional e ensaios mecánicos
Os sistemas de calidade na fabricación inclúen a verificación dimensional en múltiples etapas da produción para garantir que as guías de instalación dos marcos de ventá de acero doce cumpran os requisitos que deben satisfacer os instaladores no campo. As probas mecánicas confirman que os procesos de soldadura e conformado non comprometeron as propiedades de resistencia do material mediante probas de dureza, tracción e impacto realizadas sobre marcos mostrais. A escuadría, alineación e rectitude dos marcos verifícanse empregando equipos de medición de precisión antes de que os marcos pasen ás operacións de acabado. Estes controles de calidade inflúen directamente tanto na clasificación do rendemento estrutural como na comparación de custos entre os marcos de ventá de acero doce e os de aluminio, xa que unhas probas abrangentes aumentan o tempo de fabricación pero prevén fallos no campo e reclamacións de garantía.
Probas de resistencia á corrosión e ao medio ambiente
Os fabricantes validan a eficacia da protección contra a corrosión dos marcos de xanelas de acero suave mediante ensaios acelerados de corrosión, incluídos a exposición a néboa salgada, ensaios en cámaras de humidade e protocolos cíclicos de corrosión que simulan anos de exposición no campo en períodos de tempo reducidos. Os datos obtidos nos ensaios orientan a selección do sistema de revestimento e axudan aos fabricantes a certificar as afirmacións sobre o rendemento para zonas climáticas e aplicacións específicas. Algúns fabricantes realizan ensaios de arranque para verificar a resistencia da unión do revestimento ao substrato, garantindo que non se produzan fallas de adhesión prematuras en servizo . Os ensaios de absorción de auga na montaxe final confirmen que o deseño do marco e a súa fabricación impiden conxuntamente a entrada de humidade nas cavidades ou nas zonas das xuntas. Estes rigorosos regímenes de ensaio incrementan os custos de fabricación, pero fornecen a base técnica para garantías de produto seguras e garantías de rendemento a longo prazo.
Preguntas frecuentes
Como afectan directamente os procesos de soldadura á protección contra a corrosión dos marcos de xanelas de acero suave?
A calidade da soldadura inflúe na vulnerabilidade á corrosión porque as zonas afectadas polo calor preto das soldaduras experimentan cambios metalúrxicos que poden aumentar a súa susceptibilidade á oxidación se non se tratan adecuadamente. Unha soldadura de alta calidade, con entrada de calor controlada, arrefriamento axeitado e penetración completa, crea xuntas uniformes e sen defectos que se recubren de maneira homoxénea e resisten a iniciación da corrosión por fendas. As prácticas deficientes de soldadura que xeran porosidade, grietas ou fusión incompleta producen lugares onde o recubrimento non adere completamente, permitindo a penetración da humidade e acelerando a corrosión. A limpeza despois da soldadura para eliminar os residuos de fluxo e a escama é esencial para garantir a adhesión do sistema de recubrimento nestas zonas críticas de tensión.
Que factores de fabricación teñen maior impacto no custo do marco de fiestra en aceiro suave comparado co aluminio?
Os prezos das materias primas, os requisitos de soldadura intensivos en manodobra e a complexidade da aplicación do revestimento son os principais factores que determinan os custos na fabricación de marcos de fiestras de aceiro suave. Os marcos de aluminio requiren técnicas diferentes de conformado, unión e acabado, con perfís de custo variables segundo o volume de produción e as condicións de mercado. Xeralmente, os marcos de fiestras de aceiro suave teñen custos de material máis baixos, pero poden precisar máis capas de acabado para ofrecer unha protección contra a corrosión equivalente en ambientes agresivos. Os custos de manodobra na instalación poden variar segundo o peso do marco e os requisitos de conexión, afectando o valor económico total de cada opción ao longo do ciclo de vida do edificio.
Que especificacións de fabricación garanten o cumprimento da guía de instalación dos marcos de fiestras de aceiro suave?
As especificacións de fabricación deben definir as tolerancias dimensionais do bastidor, os límites de esquadro e rectitude, os requisitos de resistencia nas esquinas e as características do sistema de drenaxe que afectan á facilidade de instalación e ao rendemento na estanqueidade fronte ao tempo. Os bastidores fabricados con tolerancias estreitas axústanse ás aberturas dos edificios sen necesidade de excesiva calibración ou axuste no lugar, acelerando así os prazos de instalación. A fabricación axeitada dos orificios de drenaxe, das canles de drenaxe e das superficies de apoio das guarnicións permite aos instaladores lograr instalacións estancas sen modificacións no lugar. A documentación de control de calidade que acredite o cumprimento destas especificacións ofrece confianza aos instaladores e aos inspectores de edificios de que o bastidor de xanelas de aceiro doce funcionará tal como foi deseñado cando se instale correctamente.
Índice de contidos
- Preparación do aceiro e técnicas de conformado de marcos
- Soldadura, unión e montaxe estrutural
- Tratamentos superficiais e sistemas de acabado
- Verificación da calidade e probas de rendemento
-
Preguntas frecuentes
- Como afectan directamente os procesos de soldadura á protección contra a corrosión dos marcos de xanelas de acero suave?
- Que factores de fabricación teñen maior impacto no custo do marco de fiestra en aceiro suave comparado co aluminio?
- Que especificacións de fabricación garanten o cumprimento da guía de instalación dos marcos de fiestras de aceiro suave?